Tabela de fator K: qual valor usar na dobra de chapas?
Neste artigo, explicamos como escolher o fator K pela tabela da DIN 6935, o que muda com a matriz, o processo e o material e como medir o K da sua dobradeira.
Neste artigo, vamos apresentar uma tabela de fator K para dobras em chapas de aço, calculada pela norma DIN 6935. A seguir, explicamos como estimar o raio interno, o efeito do processo e do material e como medir o K da sua dobradeira com uma peça de teste.
O que é o fator K?
O fator K indica a posição da linha neutra, a camada que não muda de comprimento na dobra, dentro da espessura da chapa:
K = d ÷ e
onde:
- K = fator K (adimensional);
- d = distância da face interna até a linha neutra (mm);
- e = espessura da chapa (mm).
Como o planificado tem o comprimento da linha neutra, o K define o tamanho do blank, como explicamos em como o fator K interfere no planificado. Ele não é uma constante do material: depende do raio que a dobra forma, e esse raio, da matriz, da chapa e do processo.
O K varia principalmente com a relação Ri/e, entre o raio interno e a espessura. Em raio pequeno, a linha neutra vai para dentro e o K cai; em raio grande, ela volta para o meio da chapa e o K se aproxima de 0,5 (Figura 1).
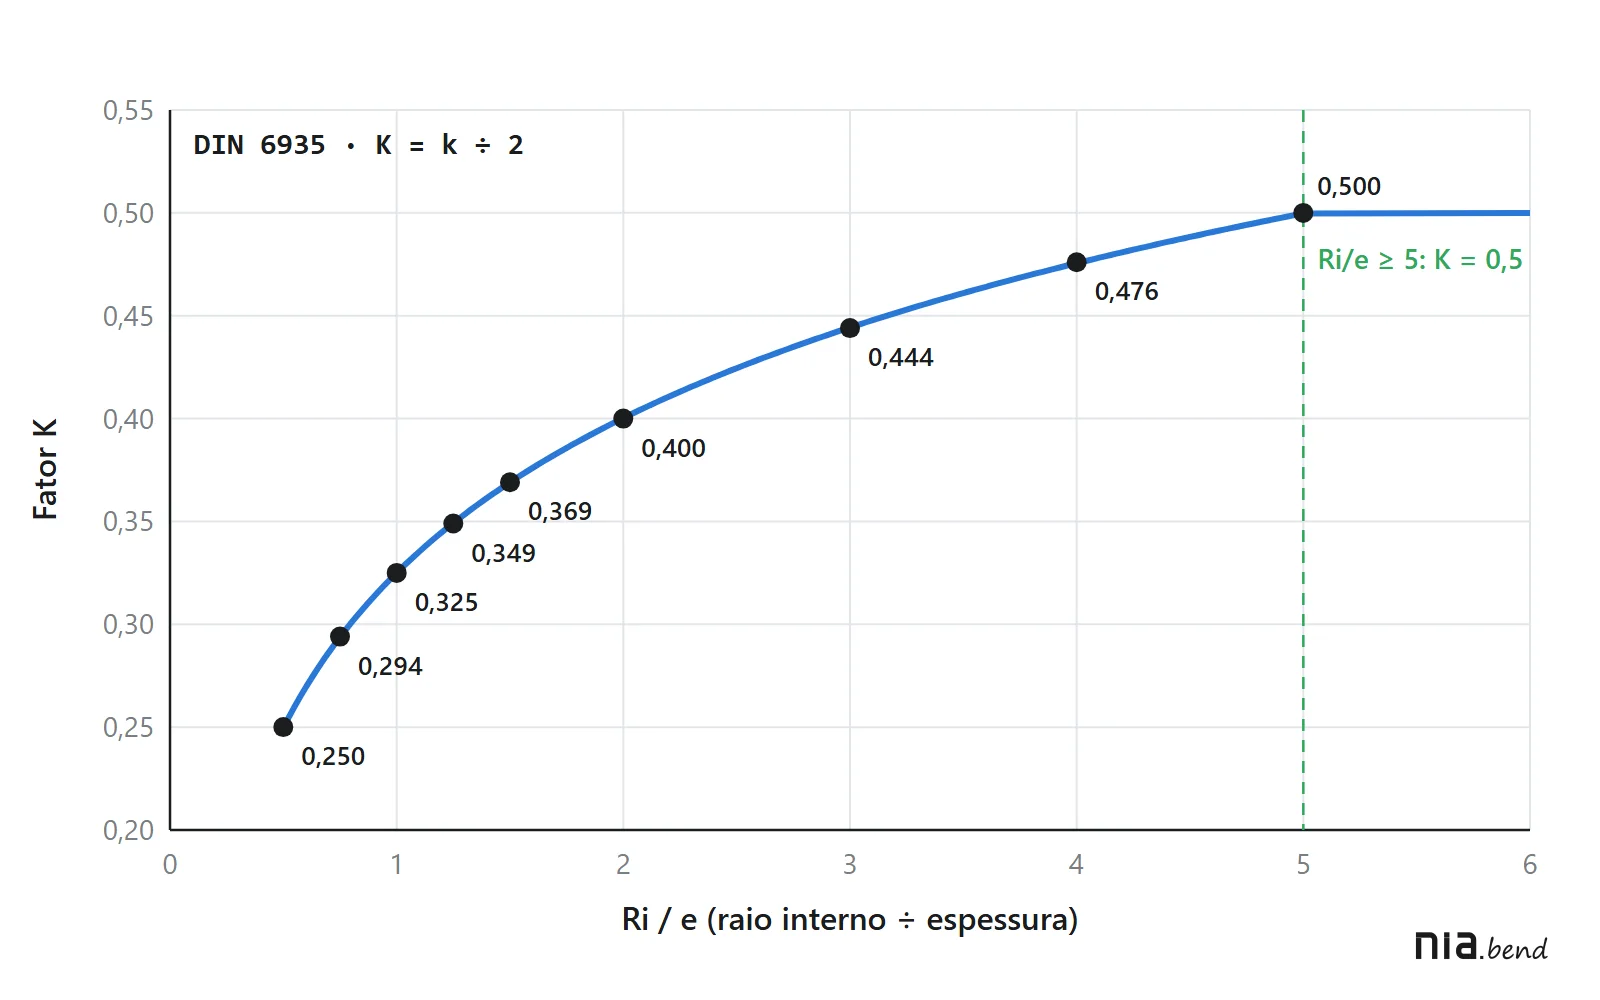
Tabela de fator K pela DIN 6935
A norma alemã DIN 6935, de dobra a frio de produtos planos de aço, dá um fator de correção k para a posição da linha neutra:
k = 0,65 + 0,5 × log10(Ri/e), para Ri/e menor que 5
k = 1, para Ri/e de 5 em diante
onde:
- k = fator de correção da DIN 6935 (adimensional);
- Ri = raio interno da dobra (mm).
Na norma, a linha neutra fica a k × e/2 da face interna. O fator K, a fração da espessura que os programas de CAD pedem, é a metade:
K = k ÷ 2
| Ri/e | k (DIN 6935) | K = k ÷ 2 |
|---|---|---|
| 0,5 | 0,4995 | 0,250 |
| 0,75 | 0,5875 | 0,294 |
| 1,0 | 0,6500 | 0,325 |
| 1,25 | 0,6985 | 0,349 |
| 1,5 | 0,7380 | 0,369 |
| 2,0 | 0,8005 | 0,400 |
| 3,0 | 0,8886 | 0,444 |
| 4,0 | 0,9510 | 0,476 |
| 5 ou mais | 1,0000 | 0,500 |
Três cuidados: a norma foi escrita para aço; o Ri da conta é o que a dobradeira forma, não o do desenho; e a tabela é só o ponto de partida.
Como estimar o raio interno pela matriz
Na dobra no ar, o raio sai da abertura do V, e duas regras práticas ajudam a estimá-lo:
V = 8 × e
V ÷ 8 ≤ Ri ≤ V ÷ 6
onde:
- V = abertura do canal da matriz (mm).
A abertura de 8 × e é a mais citada; em chapa fina, é comum um V mais perto de 6 × e e, em chapa grossa, de 10 × e ou mais. A faixa do raio vale, aproximadamente, para aço carbono. No inox, o mesmo V forma raio maior (uma referência comum para o inox 304 é perto de 20% do V); no alumínio, o resultado varia muito com a liga e a têmpera.
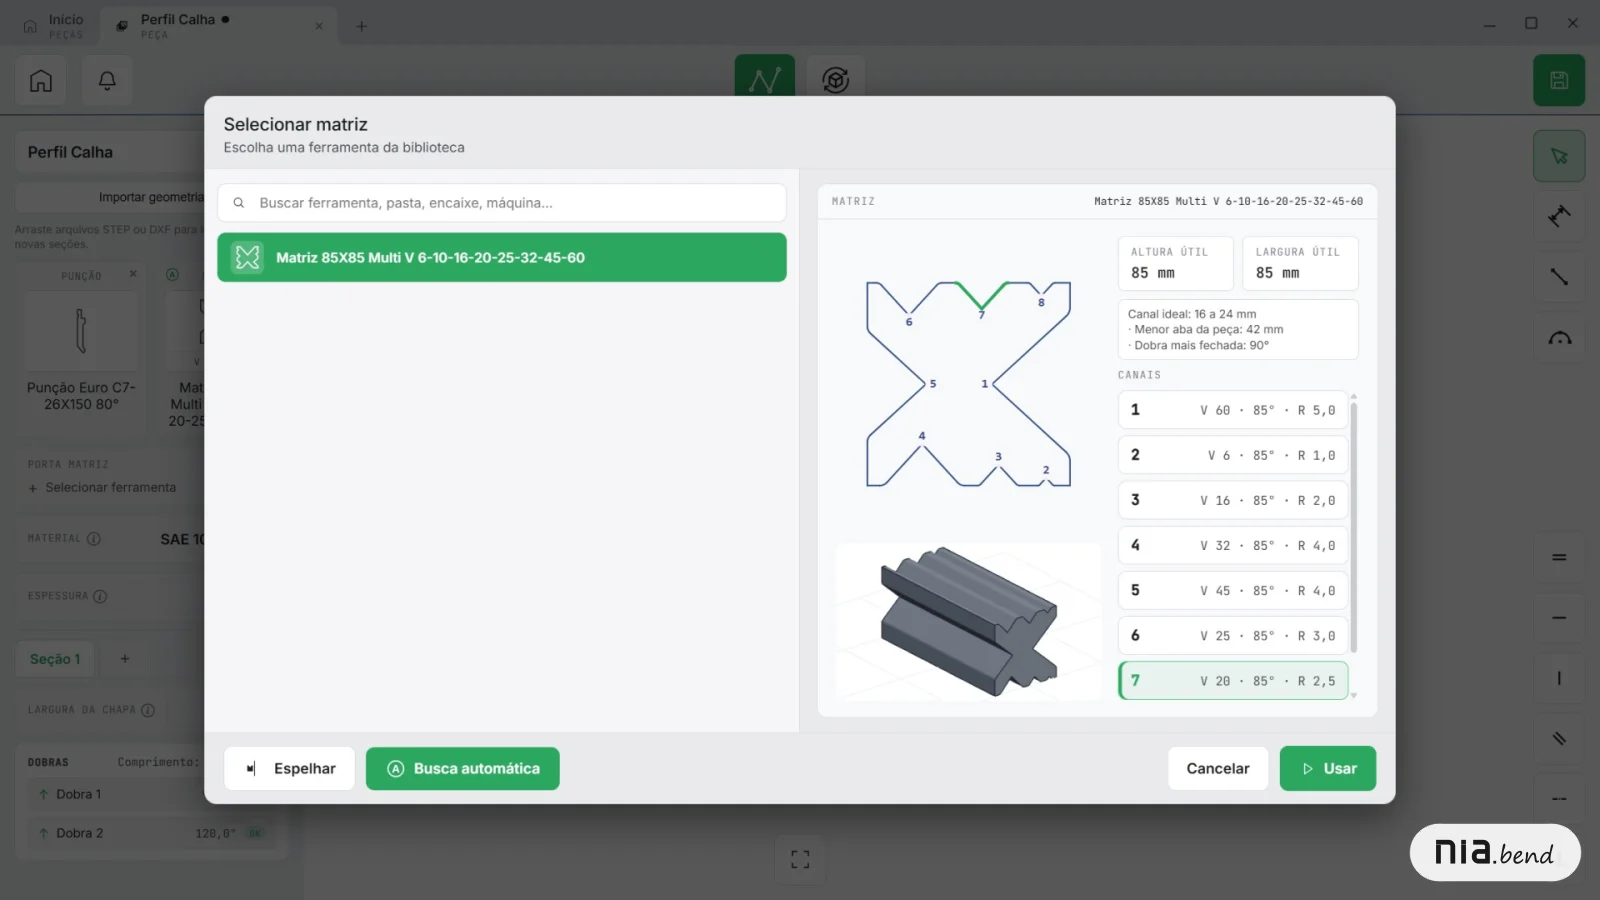
A seleção da matriz no NiaBend indica a faixa de canal ideal para a peça (Figura 2).
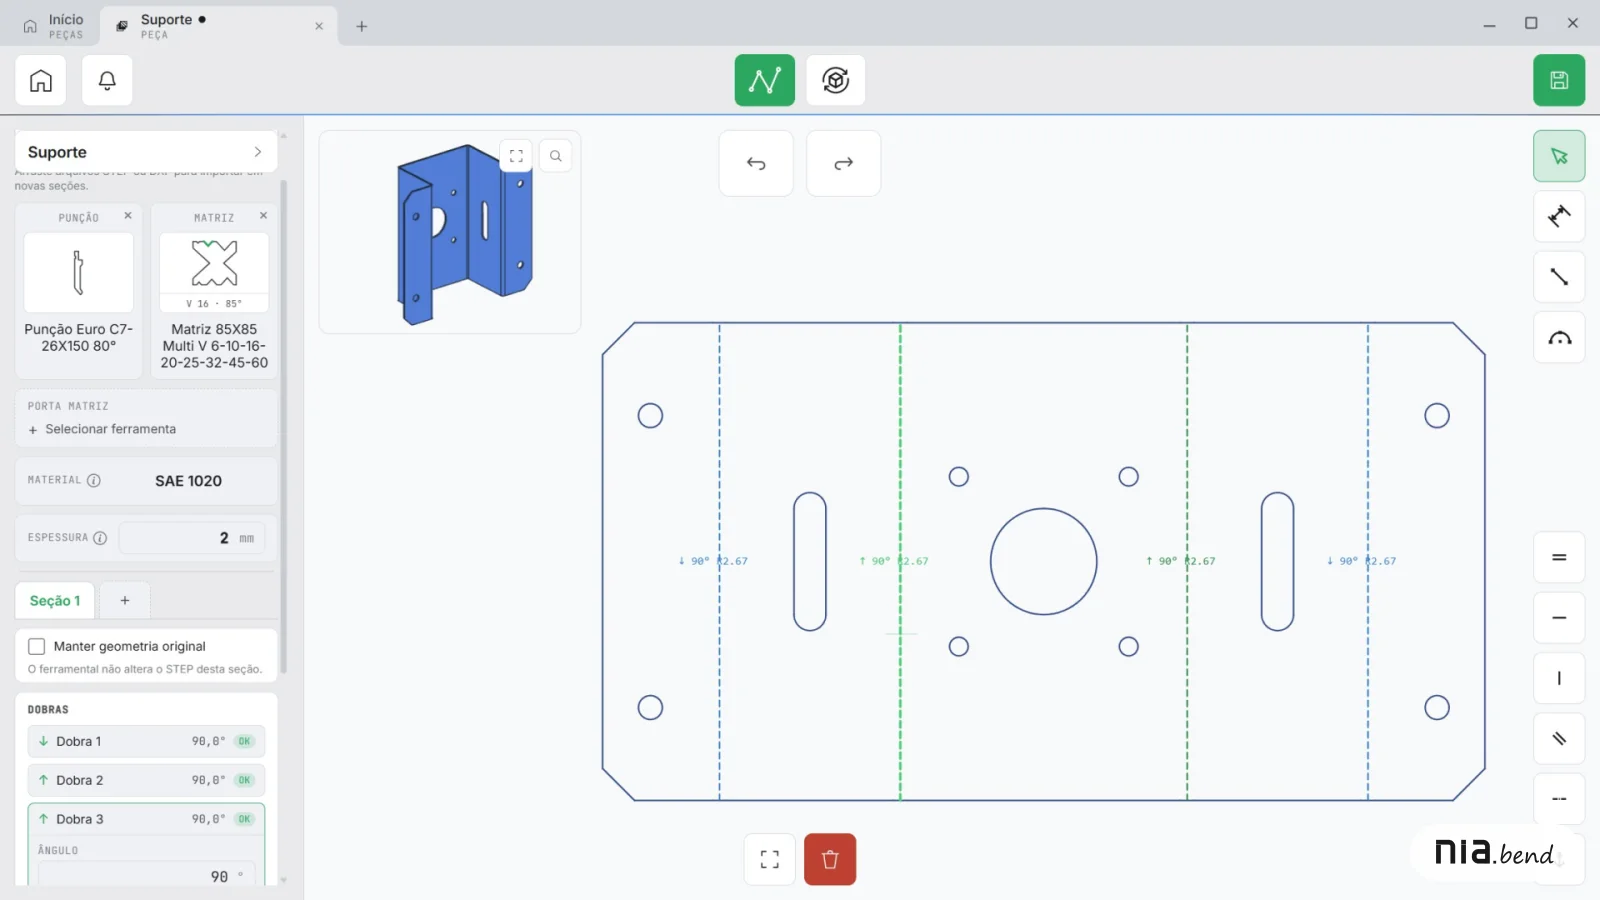
Exemplo: aço carbono de 2 mm num V16 (8 × 2). O raio fica entre 16 ÷ 8 = 2,0 mm e 16 ÷ 6 = 2,67 mm, ou seja, Ri/e entre 1,0 e 1,33. Pela fórmula, K fica entre 0,325 e 0,356; na prática, entre 0,33 e 0,36. No NiaBend, com o punção de 80°, esse V16 e o aço SAE 1020, as dobras ficam com 2,67 mm de raio (Figura 3).
O processo muda o raio e o K
O processo muda o K porque muda o raio e, na cunhagem, também a espessura:
- Dobra no ar: a chapa toca só a ponta do punção e os ombros da matriz. O raio sai do V e do material, e o retorno elástico é o maior dos três.
- Dobra a fundo: a chapa é apertada contra as paredes da matriz. O raio fica mais perto do raio da ponta do punção, o retorno elástico diminui e a força sobe.
- Cunhagem: a ponta do punção penetra e afina a chapa na dobra. O raio segue o punção, o retorno elástico praticamente some e a força é várias vezes maior. Como a espessura deixa de ser a nominal, a tabela perde precisão.
O efeito do material
Para a mesma relação Ri/e, a diferença de K entre aço carbono, inox e alumínio costuma ser menor que o efeito do próprio Ri/e. O material pesa mais no raio que se forma no mesmo V e no retorno elástico.
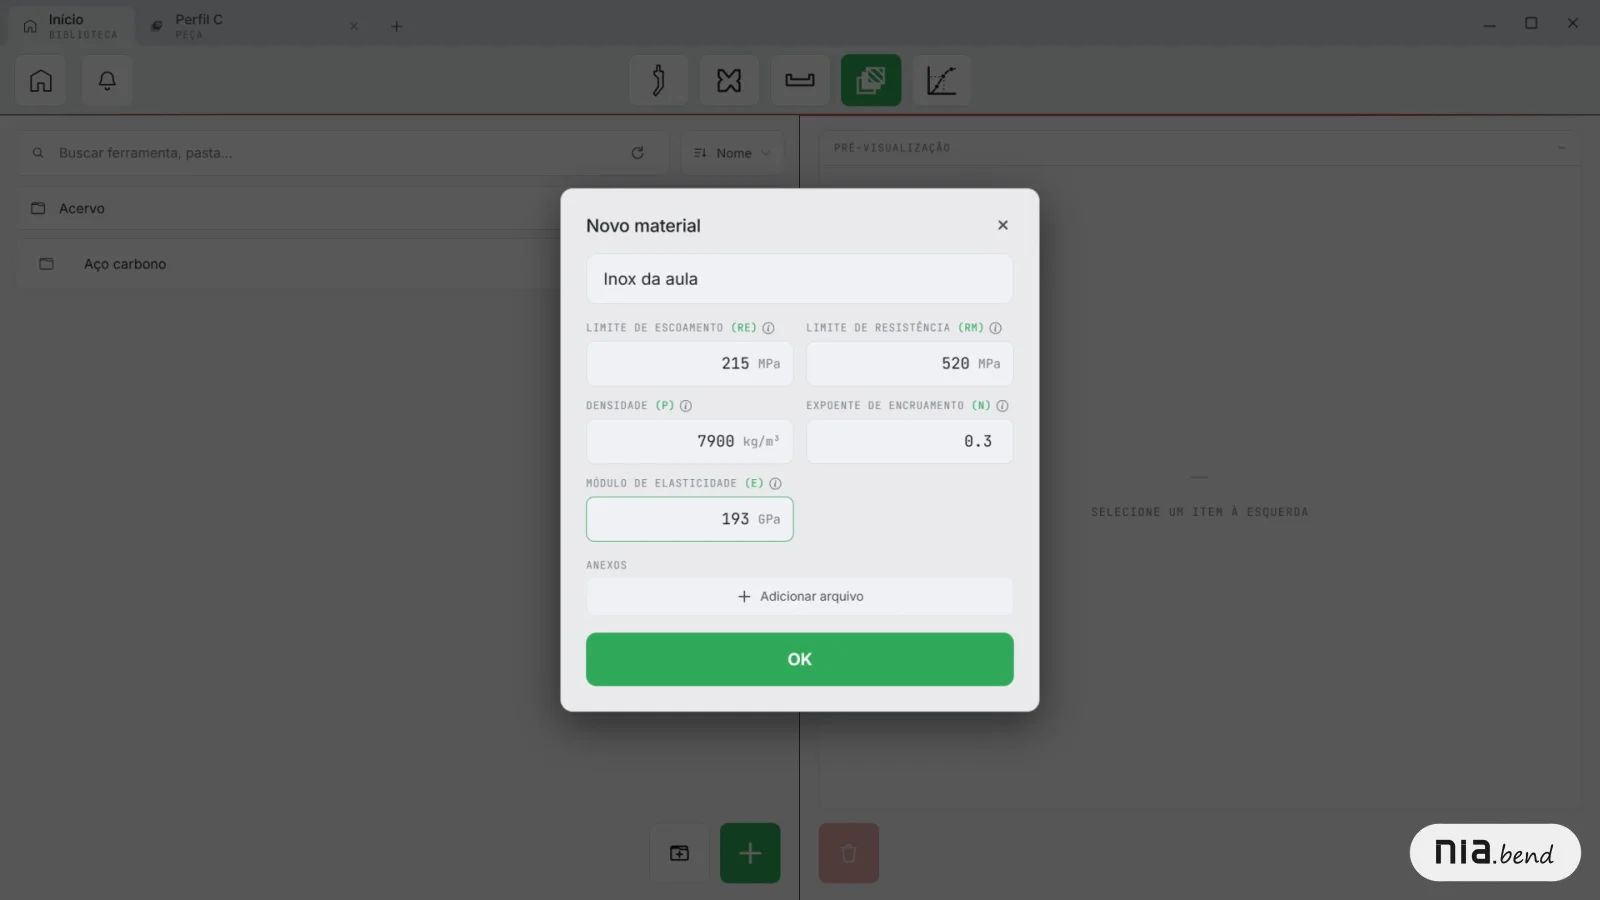
O inox austenítico encrua mais que o aço carbono, com expoente de encruamento (n) maior, e forma raio maior no mesmo V. No NiaBend, o n é o dado do material que mais muda o raio interno calculado (Figura 4). Já o alumínio tem módulo de elasticidade perto de 70 GPa, contra cerca de 200 GPa do aço, o que pesa no retorno elástico.
Como medir o fator K com uma peça de teste
O K do seu processo sai de uma conta de volta, com uma peça dobrada na sua dobradeira:
- Corte uma tira do mesmo lote de chapa e meça, depois do corte, o comprimento real e a espessura (com micrômetro): L = 200,00 mm e e = 2,00 mm.
- Dobre a 90° com o punção e a matriz da produção, aqui um V16. Se o ângulo não deu 90°, ajuste e dobre outra tira.
- Meça as abas por fora, até o vértice externo, e o raio interno com um verificador de raio: A = 102,10 mm, B = 101,76 mm e Ri = 2,6 mm.
- Calcule a dedução de dobra, DD = A + B − L = 3,86 mm, e o acréscimo, que a 90° é AD = 2 × (Ri + e) − DD = 9,2 − 3,86 = 5,34 mm.
- Calcule o K, com φ = 1,5708 rad a 90°: K = (AD ÷ φ − Ri) ÷ e = (3,3995 − 2,6) ÷ 2,0 ≈ 0,40.
Pela fórmula da DIN 6935, com Ri/e = 2,6 ÷ 2,0 = 1,3, o K seria 0,353, e a dedução, 4,01 mm, contra os 3,86 mm medidos: 0,15 mm por dobra, quase 0,6 mm num perfil de quatro dobras. Nesse caso, vale o K medido, 0,40.
A conta é sensível à medida: 0,1 mm de erro na soma A + B muda o K em 0,1 ÷ (1,5708 × 2) = 0,032, por isso dobre três tiras e tire a média. Os 3,86 mm valem direto a 90° nessa combinação; o K, com o Ri usado na conta, leva o resultado a outros ângulos, mas vale melhor perto de 90°, já que dobras mais abertas tendem a formar raio maior.
Onde o fator K entra no NiaBend
No NiaBend, o raio interno e o fator K de cada dobra aceitam valor digitado, que prevalece sobre o calculado, e a dobra mostra o acréscimo e a dedução como BA e BD. A peça nova nasce no modo Calculado, com o raio vindo da matriz e do material cadastrados na biblioteca.
Conclusão
A tabela de fator K da DIN 6935 é um bom ponto de partida, desde que a conta use o raio que a sua matriz forma, e não o do desenho. Nas combinações que você mais dobra, meça o K com uma peça de teste: uma tira de 200 mm e alguns minutos de medição bastam.
Para usar esses valores no planificado, teste a demonstração gratuita do NiaBend.
Perguntas frequentes
Qual fator K usar se eu não puder fazer o teste agora?
Estime o Ri pela regra do V, calcule Ri/e e use a tabela. Para aço carbono num V de 8 vezes a espessura, isso dá K entre 0,33 e 0,36. Confira a primeira peça antes de cortar o lote.
Preciso de um fator K para cada espessura?
Para cada combinação de espessura, matriz e material, o Ri/e muda, e o K muda junto. Uma tabela própria, com uma linha por combinação que você usa, resolve.